If you have any questions, please contact customer service first,and we will help you solve them as soon as possible !!!
Selection Table:
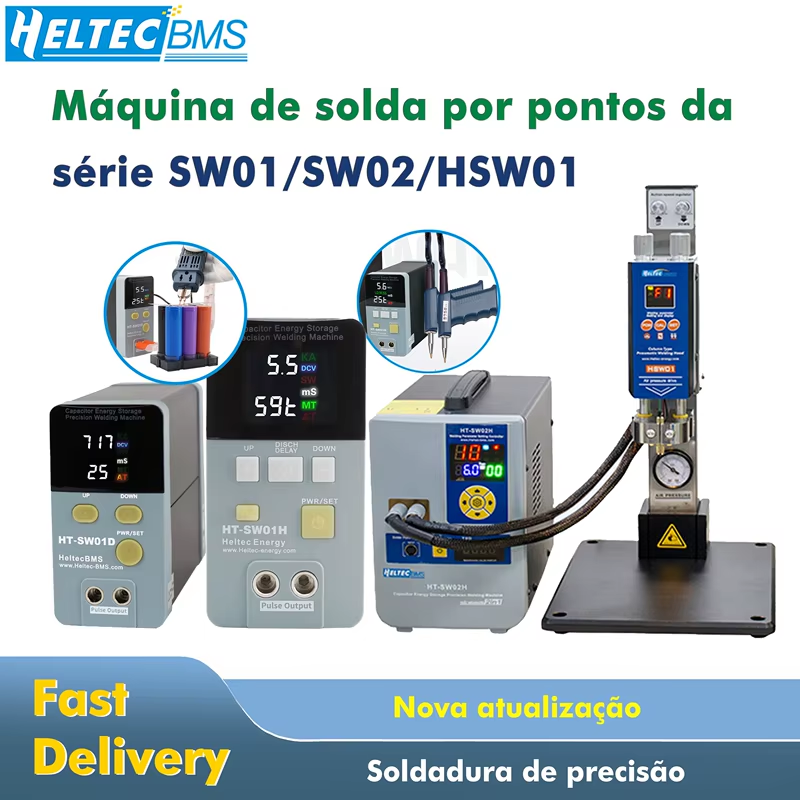
SKU | HT-SW01A | HT-SW01D | HT-SW01H | HT-SW02A | HT-SW02H |
Principle | DC energy storage | DC energy storage | DC energy storage | DC energy storage | DC energy storage |
Output Power | 10.6KW | 14.5KW | 21KW | 36KW | 42KW |
Output Current | 2000A (Max.) | 2500A (Max.) | 3500A (Max.) | 6000A (Max.) | 7000A (Max.) |
Standard Welding Tools | 1.70A(16mm²) split welding pen;
2.Metal butt welding seat. | 1.73B(16mm²) integrated welding pen;
2.73SA Press down spot welding head. | 1.75 (25mm²) split welding pen;
2.73SA Press down spot welding head. | 75A(35mm²)split welding pen; | 75A(50mm²)split welding pen; |
Pure nickel welding
18650 thickness | 0.1~0.15mm | 0.1~0.3mm | 0.1~0.4mm | 0.1~0.5mm
+73B 35mm² | 0.1~0.5mm
(+73B 25mm² - one meter long) |
Nickel plating welding
18650 thickness | 0.1~0.2mm | 0.15~0.4mm | 0.15~0.5mm | 0.1~0.6mm
+73B 35mm² | 0.1~0.6mm
(+73B 25mm² - one meter long) |
Pure nickel welding
LFPaluminum electrode | / | / | / | 0.1~0.2mm | 0.1~0.3mm |
Nickel aluminum composite sheet welding
LFPaluminum electrode | / | / | 0.1~0.15mm | 0.1~0.2mm | 0.15-0.4mm |
Copper weldingLFPCopper electrode(with flux) | / | / | / | 0.1~0.3mm | 0.15~0.4mm |
Power Supply | AC 110~220V
(general) | AC 110~220V
(general) | AC 110~220V
(general) | AC 110 or 220V
(Optional) | AC 110 or 220V
(Optional) |
Output Voltage | DC 5.3V(Max.) | DC 6.0V(Max.) | DC 6.0V(Max.) | DC 6.0V(Max.) | DC 6.0V(Max.) |
Energy Storage Charging Current | 2.8A(Max.) | 4.5A(Max.) | 6A(Max.) | 15A(Max.) | 15A(Max.) |
First Charging Time | 30~40 min | 30~40 min | About 18 min | About 18 min | About 18 min |
Trigger Mode | AT: Automatic induction trigger | AT: Automatic induction trigger
MT: Foot pedal trigger | AT: Automatic induction trigger
MT: Foot pedal trigger | AT: Automatic induction trigger
MT: Foot pedal trigger | AT: Automatic induction trigger
MT: Foot pedal trigger |
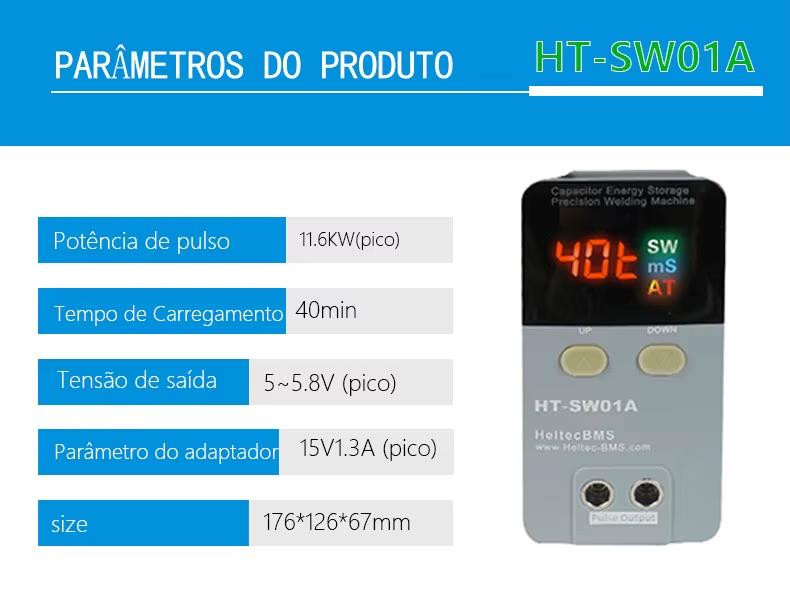
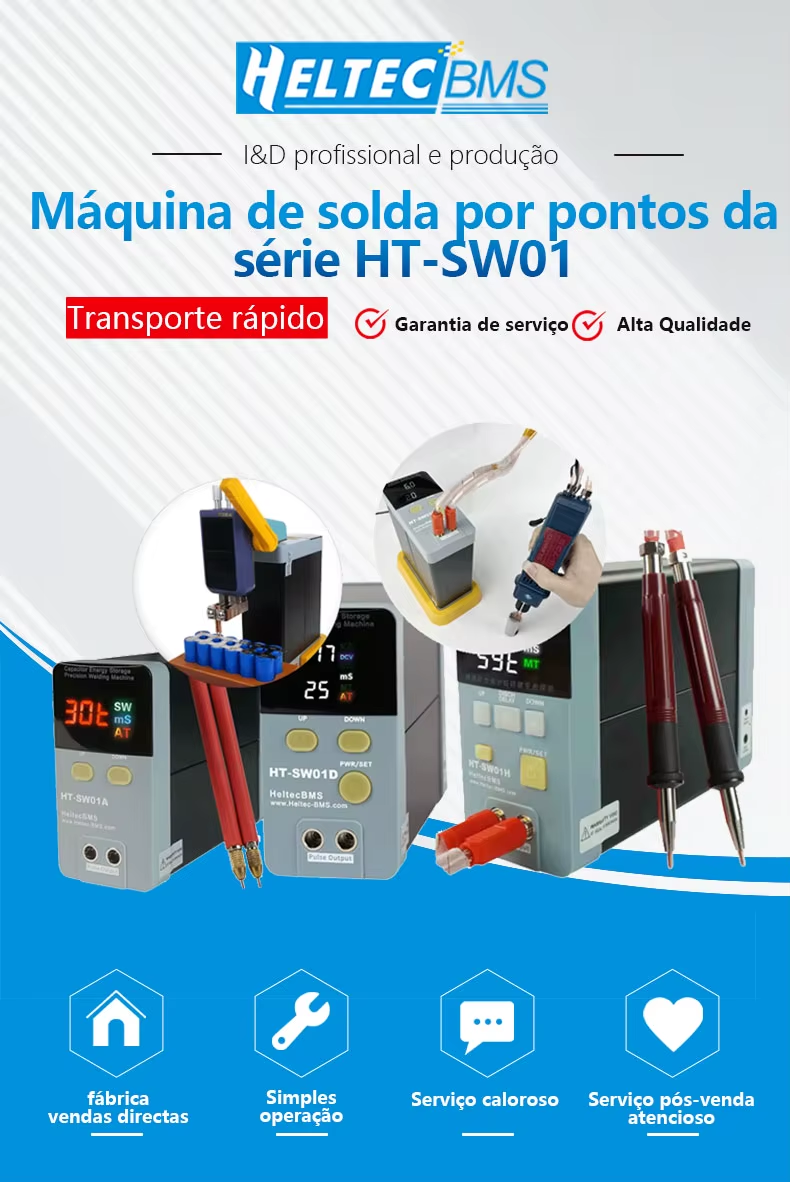
Modelo | HT - SW01A | Tensão de Saída | 5 - 5,8V (Pico) |
Tensão de Entrada | CA 100 - 240V 50/60Hz | Energia de Soldagem Pico | 60J |
Potência de Pico | 11,6KW (Pico) | Modo de Disparo | AT |
Grau de Energia | 0 - 99T | Modo de Soldagem | caneta de soldagem separada |
Tempo de Pico | 0 - 5mS | Atraso de Pré - carga | 20 - 50mS |
Parâmetros do Adaptador | 15V1,3A(Pico) | Tempo de Carregamento | 30 - 40min |
Dimensões | 67(L)x176(W)x126(H)mm | Peso | 1,45KG |
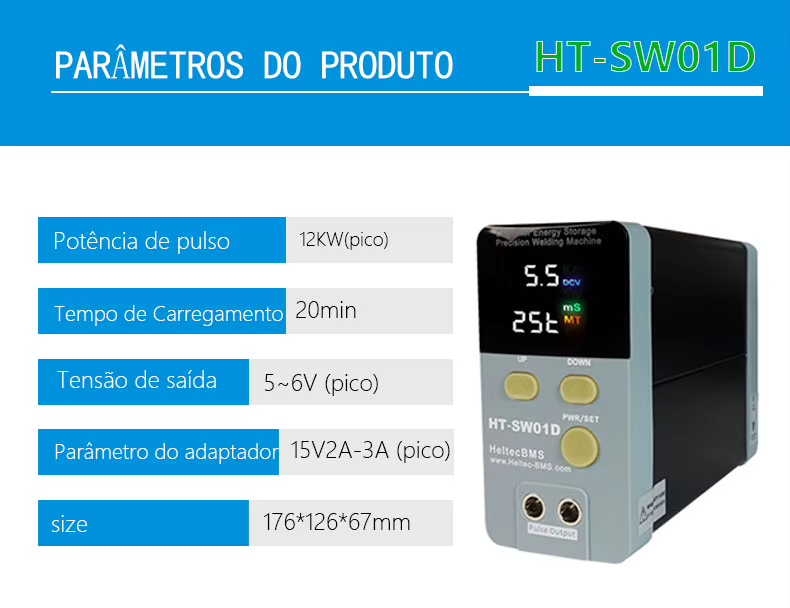
Modelo | HT - SW01D | Tensão de Saída | 5 - 6V (Pico) |
Tensão de Entrada | CA 100 - 240V 50/60Hz | Energia de Soldagem Pico | 238J |
Potência de Pico | 12KW (Pico) | Modo de Disparo | AT/MT |
Grau de Energia | 0 - 99T | Modo de Soldagem | Soldagem Pontual por Pressão / Soldagem Pontual com Caneta Móvel |
Tempo de Pico | 0 - 20mS | Atraso de Pré - carga | 20 - 50mS |
Parâmetros do Adaptador | 15V2A - 3A(Pico) | Tempo de Carregamento | 20 - 30min |
Dimensões | 67(L)x176(W)x126(H)mm | Peso | 2KG |
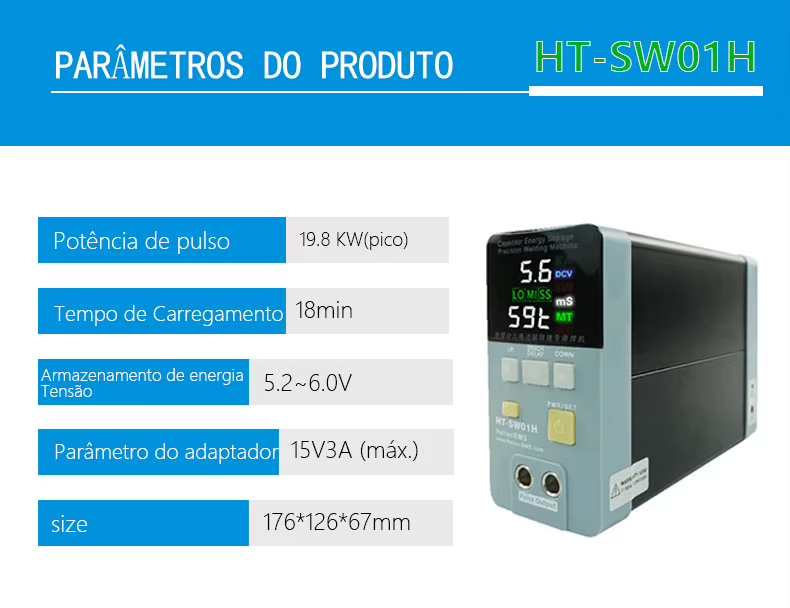
Modelo | HT - SW01H | Corrente de Carregamento | 6A |
Parâmetros do Adaptador | 15V3A(MAX) | Energia de Soldagem Pico | 238J(Pico) |
Potência de Pico | 19,8KW(Pico) | Modo de Soldagem | Soldagem Pontual por Pressão / Soldagem Pontual com Caneta Móvel |
Grau de Energia | 0 - 99T(0,2ms/T) | Ferramenta de Soldagem | Cabeça de Soldagem para Baixo 75A soldagem pontual |
Tempo de Pico | 0 - 20mS(100 graus) | Atraso de Pré - carga | 100/200/300/400/500ms |
Corrente de Saída | 3500A(Pico) | Tempo de Carregamento | Aproximadamente 18 min |
Tensão de Armazenamento de Energia | 5,2 - 6,0V | Espessura de Soldagem | 0,05 - 0,5mm |
Dimensões | 67(L)x176(W)x126(H)mm | Peso Líquido | 2KG |
Atenções
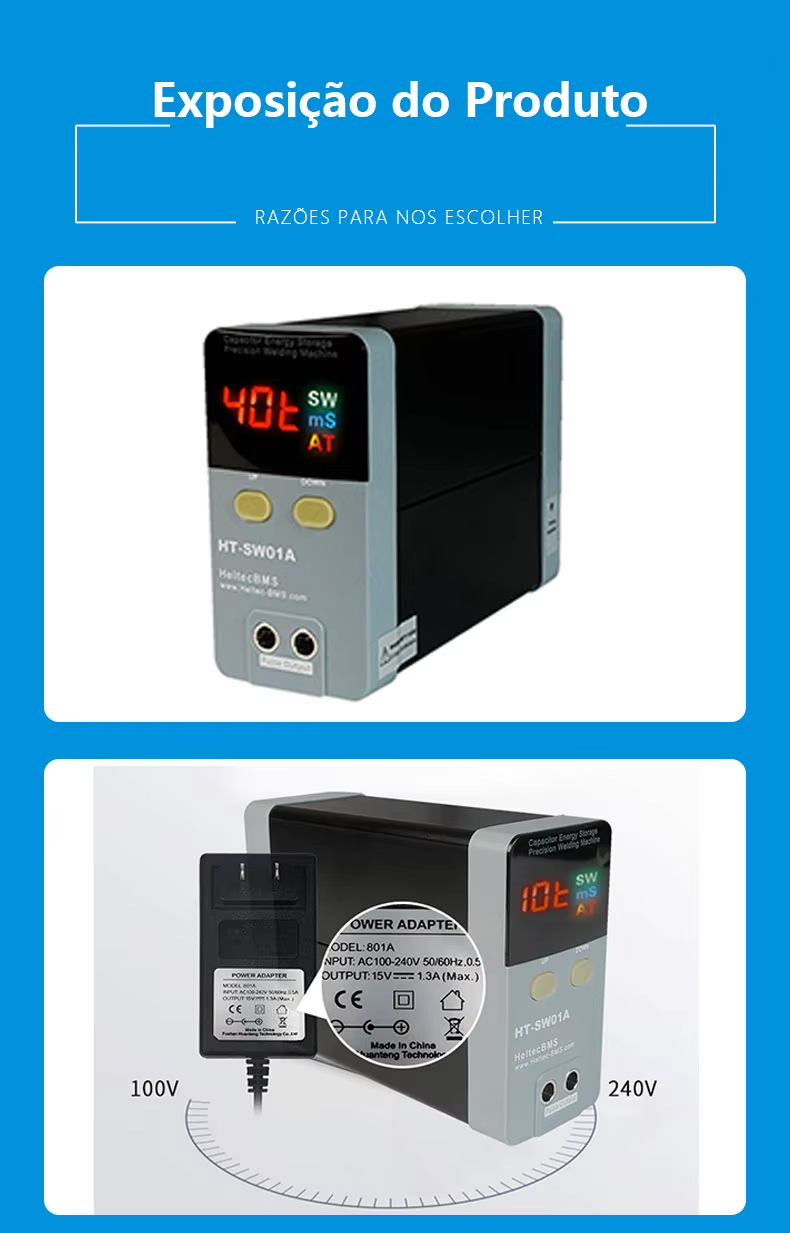
1.Power no lado o capacitor foi liberado para o transporte seguro antes de sair da fábrica, quando você recebe a máquina, por favor ligue-o, carregue-o por 30 ~ 40minutes (SW01A), 20-30minutes (SW01D) ,18 minutos (SW01H), e espere a tensão subir entre 5.2 ~ 5.8V (SW01A / SW01D), 5.6-6.0V (SW01H) antes da soldadura por pontos.
2.Use o adaptador HeltecBMS para trabalhar com a máquina de solda. Um adaptador do fornecedor athird-party danificará o dispositivo.
3. Pleasewearglasses e luvas durante o processo de soldagem.
4.Remover os pinos de solda layeron da oxidação é a boa transferência forenergy.
5. Desconecte a máquina quando não está em uso.
6. A corrente de soldagem exibida instantaneamente é liberação de pulso, instrumentos de teste comuns não podem medir.
Os materiais 7.Welding devem ser limpos antes da soldagem. Remova qualquer manchador de óleo ou camadas de óxido na superfície para evitar má soldagem.
8.Manter fora do alcance das crianças.
A desmontagem 9.Unauthorized da máquina não é permitida e não é são10.Não use o produto emambiente inflamável, explosivo ou água-spray.